


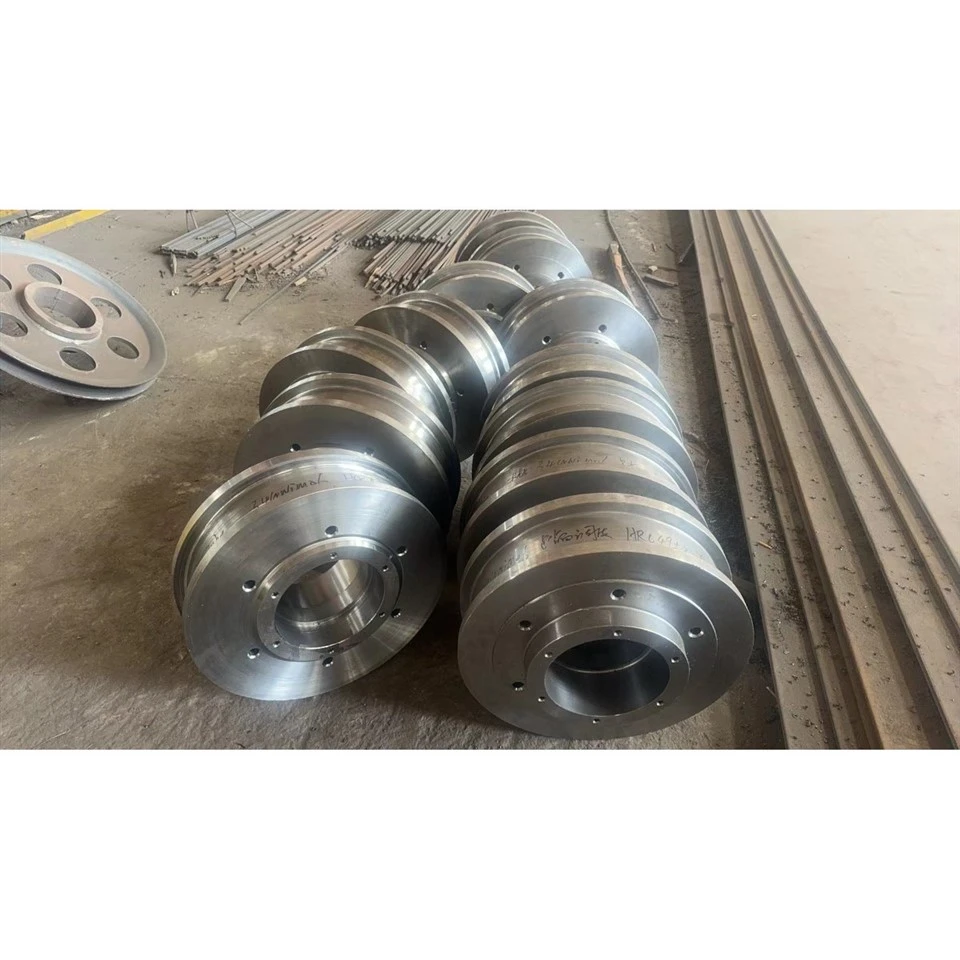

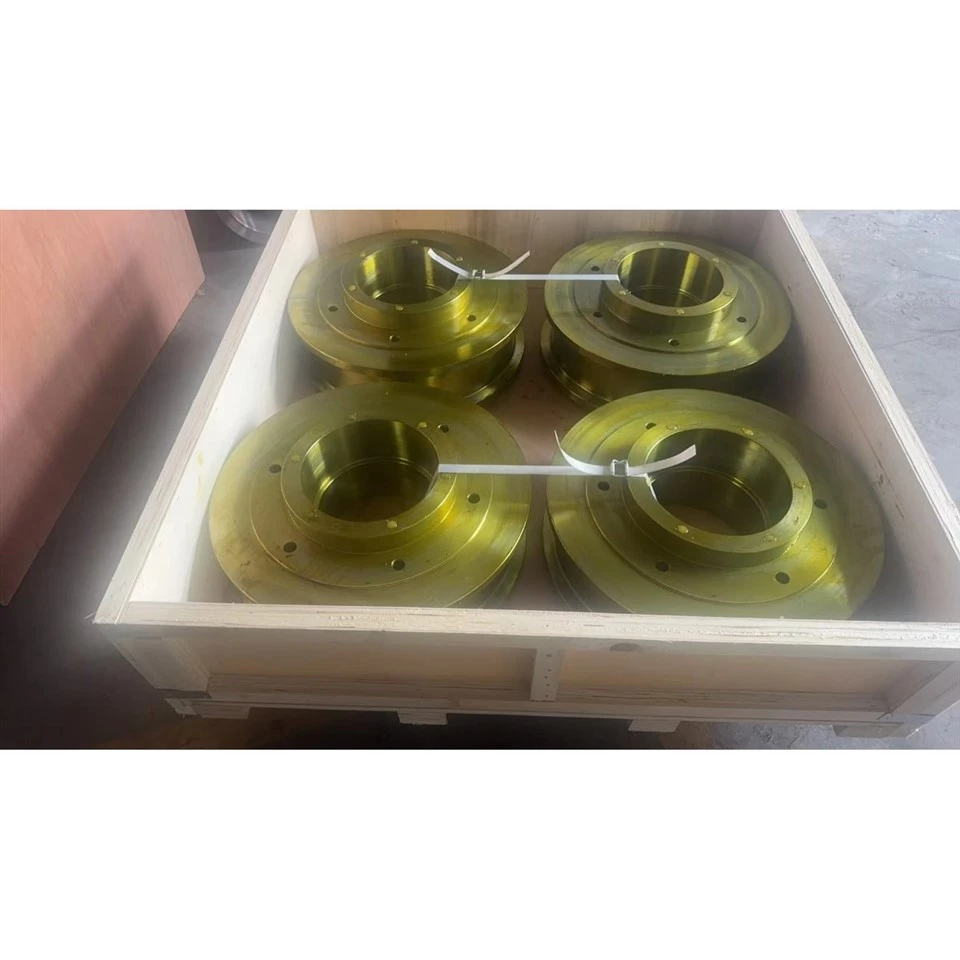

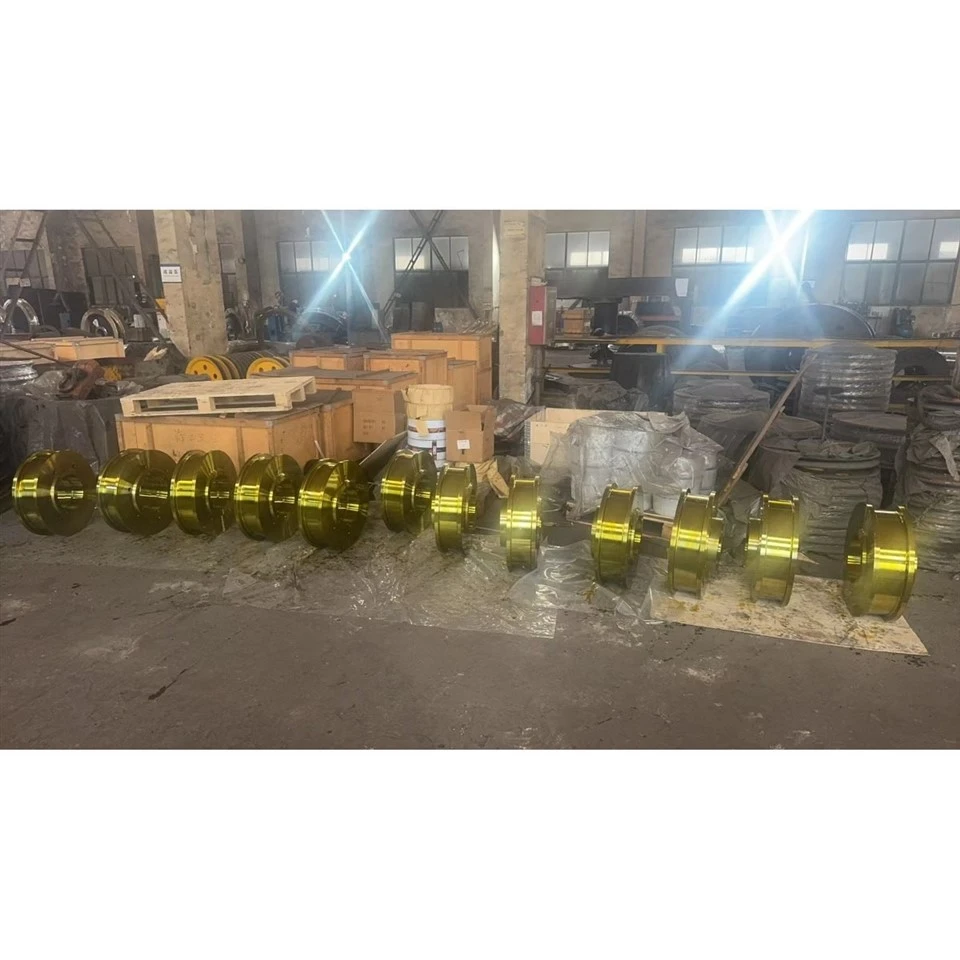
Hjulkropp i legerat stål
Den här guiden beskriver tillverkningen av skräddarsydda hjulkroppar av legerat stål för tunga maskiner som valsverk och kranar, med betoning på 34CrNiMo6-material, induktionshärdning, precisions-CNC-bearbetning och rigorös kvalitetssäkring.
- Snabb leverans
- Kvalitetssäkring
- 24/7 kundservice
En hjulkropp i legerat stål (även allmänt hänvisad till marknader för tunga maskiner och OEM-ersättningar som en kugghjulskropp, drivhjulsblank eller maskinbearbetad hjulkropp) är en kraftig-, hög-roterande komponent med hög precision som är konstruerad för att stödja enorma radiella belastningar, överföra drivmoment och styra tunga industriella enheter. Tillverkad av premiumlegerade konstruktionsstål som 34CrNiMo6 och utsatt för noggrann härdning, härdning och induktionshärdning, är den här komponenten designad för krävande arbetsmiljöer med hög-påfrestning som stålvalsverk, tunga portalkranar och stora industriella järnvägstransportsystem.

1. Arbetsprincip
Lastöverföring och support:
Som en central konstruktionslänk i drivlinor eller mobila sammansättningar överför den legerade stålhjulskroppen radiella och axiella belastningar med hög -storlek från överbyggnaden eller växelns drivmekanism direkt till räls eller motsvarande mekaniska spår utan permanent deformation.
Vridmoment & rörelsevägledning:
När den är integrerad som en kugghjulskropp eller drivhjulsblank får den rotationsinmatning via precisions-bearbetade bultcirklar och kilspår, vilket omvandlar motoriserat vridmoment till mjuk linjär eller roterande rörelse samtidigt som den bibehåller strikt axiell inriktning.
Ytkontakt slitstyrka:
Under kontinuerlig drift tål den induktions-härdade slitbaneytan kraftig rullfriktion, lokala Hertzian-kontaktpåkänningar och utmattningsslitage mot stålskenor med hög-hårdhet.
2. Tekniska specifikationer & Material Kemisk & Mekanisk sammansättning
| Inga. | Tekniskt attribut | Teknisk specifikation & tolerans |
| 1 | Produktnomenklatur | Hjulkropp i legerat stål / Maskinbearbetad hjulkropp / Kranhjulkropp |
| 2 | Materialklass |
34CrNiMo6 eller liknande legerat stål |
| 3 | Ytterdiameter (OD) |
Ø570 mm (tolerans kontrollerad inom -0,3 till -1,5 mm) |
| 4 | Borrdiameter |
Ø430 h7 för precisionslager/axelpassning |
| 5 | Inre steg/pilotdiameter |
Ø515 h9 |
| 6 | Bultcirkeldiameter (LK 1) |
Ø370 ±0,2 mm (6x monteringshål över omkretsen) |
| 7 | Bultcirkeldiameter (LK 2) |
Ø270 ±0,2 mm (6x sekundära monteringshål) |
| 8 | Gängade monteringshål |
2x set med Ø240 M6 (tolerans -0,008 / -0,037) |
| 9 | Total bredd/tjocklek |
225 mm (DIN 1013 standardprofil) |
| 10 | Slitbanehårdhet (Randschichthärtung) |
49 ± 2 HRC (induktionsyta härdad) |
| 11 | Härdningsdjup (höger) |
Minst 18 mm |
| 12 | Ytjämnhet |
Ra 1,6 till Ra 6,3 µm över funktionella sitt- och slitbanor |
| 13 | Geometriska toleranser | Radiell utlopp 《 0,032 (Datum A); Axial utlopp 《0,088 (Datum A-B) |
| 14 | Enhet Komponent Vikt |
Cirka . 239.5 kg/styck |
| 15 | Kvalitets- och inspektionsstandard |
100 % dimensionell CMM-rapport & ultraljudstestning (UT) verifierad |
| Element | Standard Min (%) | Standard Max (%) | Faktiskt testad (%) | Metallurgisk funktion |
| Kol (C) | 0.30 | 0.38 | 0.34 | Ger bashårdhet, draghållfasthet och slitstyrka |
| Kisel (Si) | 0.10 | 0.40 | 0.25 | Fungerar som ett deoxidationsmedel; ökar elasticiteten och sträckgränsen |
| Mangan (Mn) | 0.50 | 0.80 | 0.65 | Förbättrar härdbarhet, djuphärdning och draghållfasthet |
| Krom (Cr) | 1.30 | 1.60 | 1.45 | Förbättrar slitstyrkan och strukturell härdbarhet |
| Nickel (Ni) | 1.30 | 1.70 | 1.50 | Förbättrar dramatiskt låg-temperaturseghet och motståndskraft mot utmattning |
| Molybden (Mo) | 0.20 | 0.30 | 0.25 | Förhindrar temperament sprödhet och ökar hög-temperaturstyrka |
| Fosfor (P) | - | 0.025 | 0.015 | Orenhetselement; strikt kontrollerad för att eliminera spröd fraktur |
| Svavel (S) | - | 0.025 | 0.012 | Orenhetselement; strikt kontrollerad för optimal slagtålighet |
| Järn (Fe) | Balans | Balans | Balans | Primär metallisk matris |
3. Vanliga operativa defekter och professionella lösningar
Defekt 1: Ytspjälkning eller mikro-sprickor på hjulets slitbana under kraftiga cykliska belastningar.
Lösning: Implementera strikt ultraljudstestning (UT) på råsmide för att eliminera intern segregation, och bibehåll exakt kontroll av induktionshärdning för att säkerställa en sömlös övergångsgradient mellan det härdade höljet och den hårda kärnan.
Defekt 2: För tidigt slitage eller lossning av lagerpassningar under hög-vridmomentöverföring.
Lösning: Applicera precisionsborrning med CNC-finish följt av fler-luftmätare-inspektion för att verifiera strikta ISO h7-toleranser, vilket säkerställer interferenspassningsintegritet under termisk expansion.
Defekt 3: Radiellt eller axiellt utlopp som överskrider tillåtna gränser, vilket orsakar mekanisk vibration.
Lösning: Använd flera-CNC-svarv- och fräscentra med integrerad datum A och A-B inriktningsklämning för att låsa koncentriciteten i en enda uppsättning.
Defekt 4: Gängavisolering eller klippning på bultcirklar (M6 / M12 gängade hål) under kraftiga stötbelastningar.
Lösning: Standardisera gäng-djupbearbetning med hög-precisionsprofilering, följt av 100 % gäng-verifiering före anti-oljebeläggning.
Defekt 5: Atmosfärisk korrosion under sjöfrakt och lång-lagring.
Lösning: Applicera ett skyddsprogram i flera-inkluderande avvattnande rost-förebyggande olja, säker mellan-inpackning och robusta ISPM15-kompatibla exportlådor av gasat trä.
4. OEM-märkesalternativ och vanliga industriella tillämpningar
Denna specialtillverkade-fäljkropp i legerat stål fungerar som en direkt nedgång i, hög-hållbarhetsersättning eller anpassat OEM-alternativ för tunga industrienheter tillverkade av globala ledare som SMS Demag, Danieli och Morgårdshammar.
Vanliga industriella tillämpningar:
Stålvalsverksstativ (driv- och arbetsvalssystem): Fungerar som robusta-valsblock och drivkomponenter som tål svåra termiska och mekaniska stötar i varma och kalla bandvalsverk.
Tunga luftkran- och portalsystem (kranhjulskropp/rälshjulskropp): Utplacerad på brokranar med hög-tonnage och överföringsbilar för att bära flera-tons nyttolaster längs kranbanor med minimalt spårslitage.
Industriella transportbilar och tunga materialhanteringstransportörer: Används som hög-last-bärande drivhjulsämnen i metallurgiska anläggningar för transport av skänkar, plattor och tunga rullar över fabriksplatser.
5. Tillverkningsprocessen & kritiska kontrollpunkter
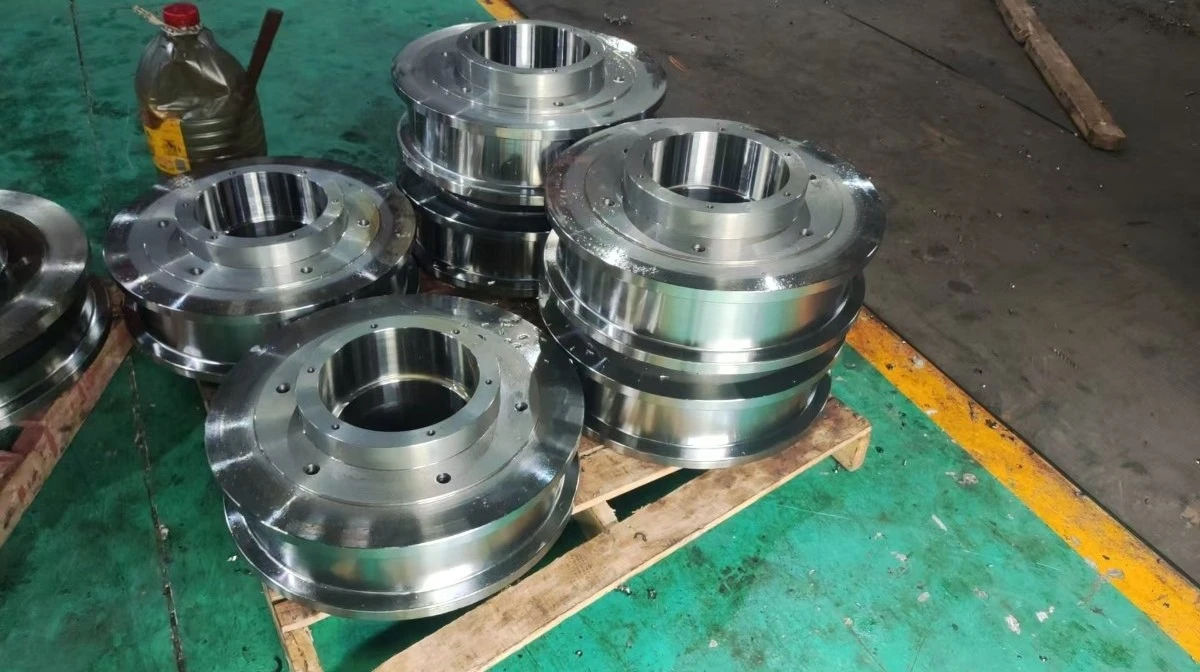
Tillverkningen av en högpresterande maskinbearbetad hjulkropp kräver ett strikt kontrollerat metallurgiskt och bearbetningsarbetsflöde (bevisat av standard 30-till-45-dagars produktionsscheman):
Steg 1: Gjutgjutning och fri smide (ca. 30 dagar): Rå 34CrNiMo6-legerade ståltackor smids under hydrauliska pressar med höga smidesförhållanden för att förfina kornstrukturer och eliminera inre porositet.
Steg 2: Grovbearbetning (ca. 18 dagar): Borttagning av yttre smideshår, första svarvning av ytterdiametrar och preliminär bearbetning.
Steg 3: Släckning och härdning (QT-värmebehandling, ca. 7 dagar): Termisk förfining för att uppnå den specificerade draghållfastheten och kärnsegheten.
Steg 4: Halv-finish bearbetning (ca. 15 dagar): Precisionssvarvning av stegade diametrar, lokalisering av skuldror och preliminär borrning.
Steg 5: Hålborrning och gängning (ca. 15 dagar): CNC-bearbetning av bultcirklar, M6-gängning och stifthål.
Steg 6: Induktionshärdning av slitbanan (ca. 5 dagar): Lokaliserad hög-ythärdning för att uppnå 49±2 HRC med ett uttryckligt 18 mm djup.
Steg 7: Finfinishing & slipning (ca. 10 dagar): Slutlig slipning av kritiska passningar och verifiering av geometrisk tolerans.
Steg 8: Skyddsmålning och förpackning (cirka. 7 dagar): Industriell anti-korrosionsbeläggning och robust exportförpackning för trälådor.
6. Kvalitetssäkring och inspektionsstandarder
100 % CMM dimensionsverifiering: Varje tillverkad hjulkropp av legerat stål inspekteras noggrant mot tekniska ritningstoleranser (såsom Ø570, Ø430h7 och djupmått).
Metallurgisk och hårdhetstestning: Certifierad labbtestning som verifierar den kemiska sammansättningen överensstämmelse med 34CrNiMo6 och djupverifiering av ythårdhet.
Icke-förstörande testning (NDT): Ultraljuds- (UT) och magnetiska partikeltestning (MT) utförs på råsmide och färdiga kritiska spänningszoner för att säkerställa noll inre sprickor eller inneslutningar.
Spårbarhet och dokumentation: Kompletta materialtestrapporter (MTR), värmebehandlingskurvor och inspektionsblad levereras med varje leveransparti.
7. Vanliga frågor
F1: Kan du tillverka dessa hjulhus baserat på anpassade OEM-ritningar eller utländska standarder (DIN/EN)?
A: Ja. Vi är specialiserade på icke-standard anpassad tillverkning baserat på dina medgivna tekniska ritningar (som tyska/europeiska DIN-standarder, material 34CrNiMo6).
F2: Vad är standardledtiden för ett parti industriella hjulrullar eller drivämnen?
S: Standardproduktionscykler för anpassade partier sträcker sig vanligtvis från 8 till 12 veckor, som omfattar smide, värmebehandling, precisions CNC-bearbetning och rigorös inspektion.
F3: Hur garanterar du konsistens i ythärdningsdjup och hårdhet?
S: Vi använder avancerad induktionshärdningsutrustning med automatisk pyrometrisk temperaturkontroll, verifierad genom destruktiv/icke{0}}förstörande hårdhetsdjuptestning på provkuponger eller testrapporter.
F4: Vilka skyddsåtgärder vidtas för internationell frakt för att förhindra rost?
S: Alla bearbetade ytor är belagda med-högvärdig industriell anti-rostolja, inslagna i fukt-barriärplastfilm och säkert förpackade i kraftiga-exportlådor av trä med ISPM15-gas.
F5: Vilka kommersiella och fraktvillkor stöder du?
S: Vi stöder flexibelt FOB (Shanghai), CIF och DDP-villkor under Incoterms 2020, med stöd av fullständig exportdokumentation och tredjepartsinspektionsstöd (SGS/BV).
8. Är du redo att uppgradera dina reservdelar för tunga maskiner? Skicka din förfrågan till oss idag!
Letar du efter en pålitlig fabriks-direkt partner för hög-fäljkroppar i legerat stål, kranhjulskroppar eller anpassade drivhjul? Oavsett om du behöver anpassade ersättningar för valsverk eller tunga kranar baserade på komplexa europeiska tekniska ritningar, är vårt ingenjörsteam redo att leverera.
Kontakta oss idag med dina ritningar och specifikationer för en snabb, konkurrenskraftig fabriksoffert!
Populära Taggar: hjulkropp av legerat stål, Kina, leverantörer, tillverkare, fabrik, anpassade
